機械科目の電気加熱では、加熱の方式と原理、用途の組み合わせが正誤問題でよく出ます。特に、誘導加熱と誘電加熱は名前が似ていて、どちらが導体でどちらが絶縁物を加熱するのかを取り違えやすい論点です。
この記事では、4つの電気加熱方式を整理し、誘導加熱の表皮効果と、熱量の計算までまとめます。
この記事でわかること
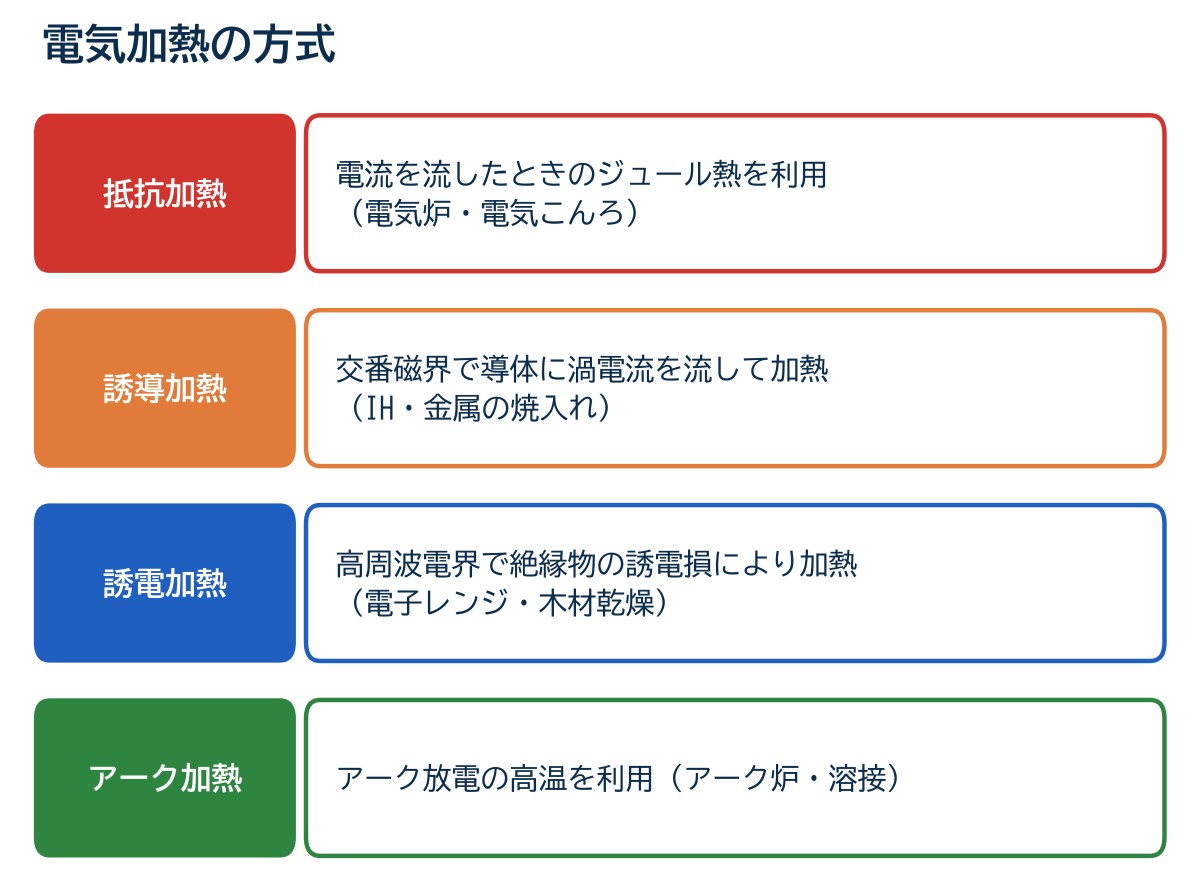
✓ 抵抗加熱・誘導加熱・誘電加熱・アーク加熱の原理と用途
✓ 誘導加熱は導体、誘電加熱は絶縁物を加熱する
✓ 表皮効果:周波数が高いほど表面だけ加熱される
✓ 必要な熱量 Q=mcΔT と電力量の計算
よくあるつまずき:誘導加熱と誘電加熱を入れ替えるミスがよくあります。誘導加熱=導体(金属)に渦電流を流す、誘電加熱=絶縁物(木材・食品)の誘電損を使うです。電子レンジは誘電加熱、IH は誘導加熱です。
電気加熱の4つの方式
誘導加熱と表皮効果
誘導加熱では、コイルに交流を流して交番磁界をつくり、その中に置いた金属に渦電流を流して、ジュール熱で加熱します。渦電流は表面近くに集中して流れる(表皮効果)ので、周波数が高いほど電流の浸透深さが浅くなり、表面だけが加熱されることになります。この性質を利用したのが、表面だけを硬くする高周波焼入れです。
電流浸透深さは、周波数・透磁率・導電率の平方根に反比例します(\(\delta \propto 1/\sqrt{f\mu\sigma}\))。
熱量の計算
\[ Q = mc\Delta T\ [\mathrm{kJ}], \qquad W = \frac{Q}{3\,600\,\eta}\ [\mathrm{kW \cdot h}] \]
計算例:水 10 kg(比熱 4.19 kJ/(kg·K))を 20 ℃から 80 ℃まで、効率 0.8 の電気加熱器で温めるのに必要な電力量は、
- 熱量:\(Q = 10 \times 4.19 \times 60 = 2\,514\ \mathrm{kJ}\)
- 電力量:\(W = \dfrac{2\,514}{3\,600 \times 0.8} \fallingdotseq 0.873\ \mathrm{kW \cdot h}\)
- 2 kW の加熱器なら:\(0.873/2 \fallingdotseq 0.44\ \mathrm{h}\)(約 26 分)
解くときのコツ:1 kW·h=3 600 kJ の換算を必ず使います。効率は「熱になる割合」なので、必要な電力量は効率で割ります。
よくある間違い
- 誘導加熱で絶縁物を加熱するとする:誘導加熱は導体、誘電加熱が絶縁物です。
- 電子レンジを誘導加熱とする:電子レンジはマイクロ波による誘電加熱です。
- 周波数が高いほど深く加熱されるとする:周波数が高いほど浸透深さは浅くなります。
- 3 600 で割り忘れる:kJ から kW·h へは 3 600 で割ります。
周波数と浸透深さの関係を比で考える
電流浸透深さは周波数の平方根に反比例するので、周波数を変えたときの深さは比で求められます。
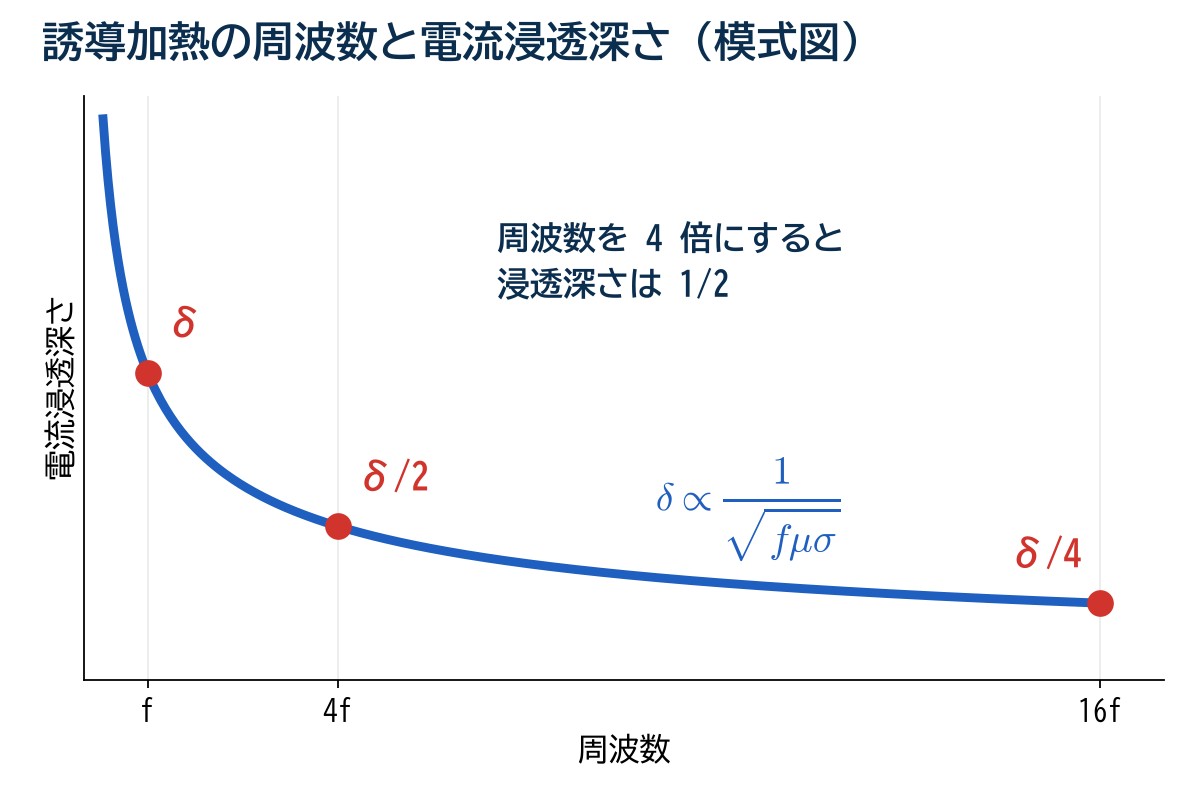
- 周波数を 4 倍にすると、浸透深さは \(1/\sqrt{4}=1/2\) 倍
- 周波数を 1/9 倍にすると、浸透深さは \(\sqrt{9}=3\) 倍
- 同じ周波数でも、透磁率が大きい鉄は、銅やアルミより浸透深さが浅い
表面だけを焼き入れしたいときは周波数を高く、材料の中まで加熱したいときは周波数を低くします。「深く加熱したいなら低い周波数」と、目的から考えると取り違えません。
誘導加熱と誘電加熱の比較
| 項目 | 誘導加熱 | 誘電加熱 |
|---|---|---|
| 加熱する物 | 導体(金属) | 絶縁物(木材・食品・樹脂) |
| 使う場 | 交番磁界 | 高周波の電界 |
| 発熱のしくみ | 渦電流によるジュール熱 | 誘電損(分子の向きが振られて生じる損失) |
| 発熱する場所 | 表面に集中(表皮効果) | 物の内部から一様に近く発熱 |
| 主な用途 | IH 調理器・高周波焼入れ・金属の溶解 | 電子レンジ・木材の乾燥・樹脂の接着 |
誘電加熱の発熱量は、周波数と電界の強さの2乗に比例し、材料の比誘電率と誘電正接(tan δ)の積にも比例します。そのため、誘電損の大きい水分を含む食品や木材は、よく加熱されます。
計算例:電気炉で金属を加熱する時間
例題:比熱 0.46 kJ/(kg·K) の鋼 50 kg を、20 ℃から 520 ℃まで加熱します。電気炉の出力が 20 kW、効率が 0.7 のとき、加熱にかかる時間を求めます。
- 必要な熱量:\(Q=50\times0.46\times(520-20)=11\,500\) kJ
- 必要な電力量:\(W=\dfrac{11\,500}{3\,600\times0.7}\fallingdotseq4.56\) kW·h
- 加熱時間:\(t=\dfrac{4.56}{20}\fallingdotseq0.228\) h(約 14 分)
よくあるつまずき:温度差を「終わりの温度」の 520 ℃のまま使うミスがあります。\(\Delta T\) は上昇した分(500 K)です。また、電力量を電力で割ると時間になる、という単位の関係も確認しておきましょう。
抵抗加熱とアーク加熱の直接・間接
抵抗加熱とアーク加熱には、加熱する物そのものに電流を流す「直接式」と、別の発熱体やアークの熱を伝える「間接式」があります。
| 方式 | 直接式 | 間接式 |
|---|---|---|
| 抵抗加熱 | 加熱する物に直接電流を流す(黒鉛化炉など) | 発熱体の熱を放射・対流で伝える(電気炉・電気こんろ) |
| アーク加熱 | 電極と加熱する物の間にアークを飛ばす(製鋼用アーク炉) | 電極どうしのアークの熱を伝える |
直接式は、加熱する物の内部で発熱するので効率がよい反面、電気を通す物にしか使えません。間接式は、加熱する物が導体でも絶縁物でも使えます。どの方式かを問う問題では、「電流がどこを流れて、どこで熱が出るか」を考えると判断しやすくなります。
関連する記事・過去問
渦電流そのものはヒステリシス損と渦電流損の違いで、電気加熱のほかの論点は電気加熱の頻出公式と論点まとめで一覧できます。
まとめ
- 抵抗加熱はジュール熱、誘導加熱は渦電流、誘電加熱は誘電損、アーク加熱はアーク放電を利用する。
- 誘導加熱は導体、誘電加熱は絶縁物を加熱する。
- 周波数が高いほど浸透深さが浅く、表面だけが加熱される(高周波焼入れ)。
- 熱量 Q=mcΔT、電力量は Q/(3 600η)[kW·h]。

コメント